
快返订单的瓶颈在哪
很多人以为快返靠”设备跑得更快”,实际上交期是被三段时间吃掉的:换款准备时间、试切与首件确认时间、等待与搬运时间。设备速度只占其中一部分。
四个常见衔接断点
一、打样与量产脱节 打样用一套参数,量产换人换班后重新摸索,导致首件反复。
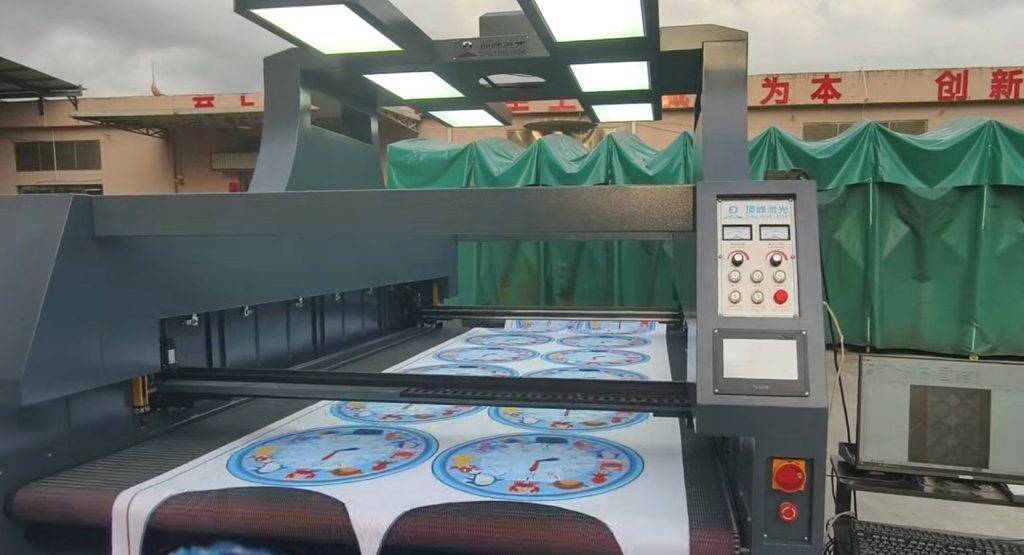
二、排版没有归档 同一款式下次返单重新排版,利用率不稳定,也浪费时间。
三、前道没准备好,后道在等 裁片没编号、没分片,缝制环节找片耗时。
四、面料与辅料到料不齐 裁片做完了但辅料没到,整单还是发不出。
对应的改善做法
| 断点 | 改善做法 |
|---|---|
| 打样与量产脱节 | 打样参数直接归档成模板,量产调用同一套 |
| 排版重复劳动 | 按”材质 + 款式”建立排版库 |
| 后道等前道 | 裁片按套编号,配套产出 |
| 物料不齐 | 开工前做齐套检查,缺件先标出来 |
排产上的两个建议
- 按交期倒排,按工序节拍对齐:找出真正瓶颈工序(常常是裁片或缝制),其他工序围绕它安排
- 同材质订单合并排产:减少换料与调参次数,实际产能会明显提升
参数与数据管理
- 每个款式建立一张”工艺卡”:材料、参数、排版文件、验收要点
- 换单时先看工艺卡,而不是重新试
- 记录每单实际节拍,作为下次报价的依据
小结
快返的核心不是”更快”,而是”更少等待”。把打样参数、排版方案、工序衔接三件事管起来,交期通常能压缩一大截,而且不花设备钱。
东莞市顶峰智能装备有限公司支持用客户实际材料免费打样,并提供参数、节拍与耗材清单的书面说明。咨询电话 15099787762。