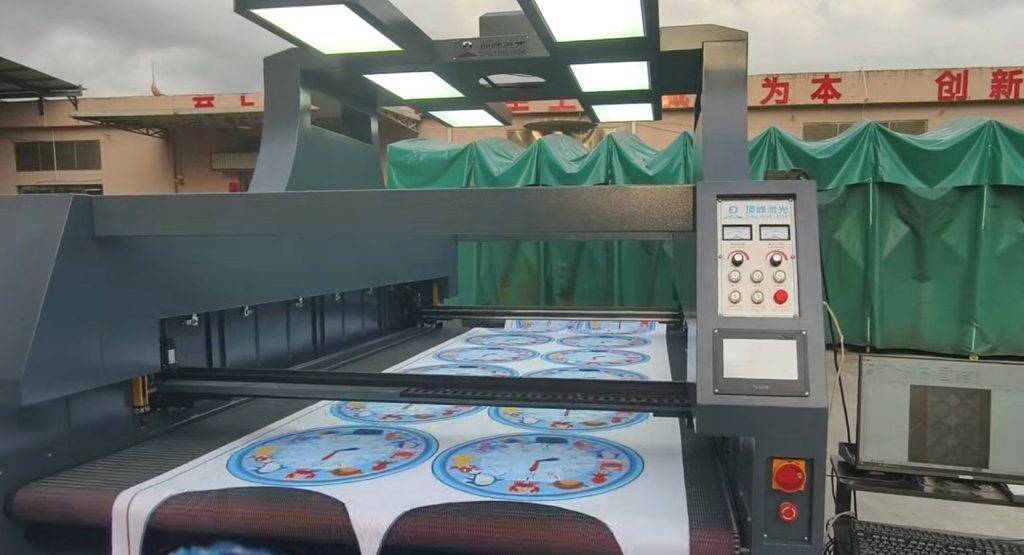
先建立”利用率”这个数
没有数就没法优化。做法:
- 选一个常做款式,记录排版实际占用面积
- 除以材料总面积 = 利用率
- 每月统计一次,趋势下降就查原因
六个省料办法
一、按纹理方向分组排版 有方向性的材料(真皮、毛绒、格纹、印花)混排会造成观感不一致与次品,分组排反而更省。
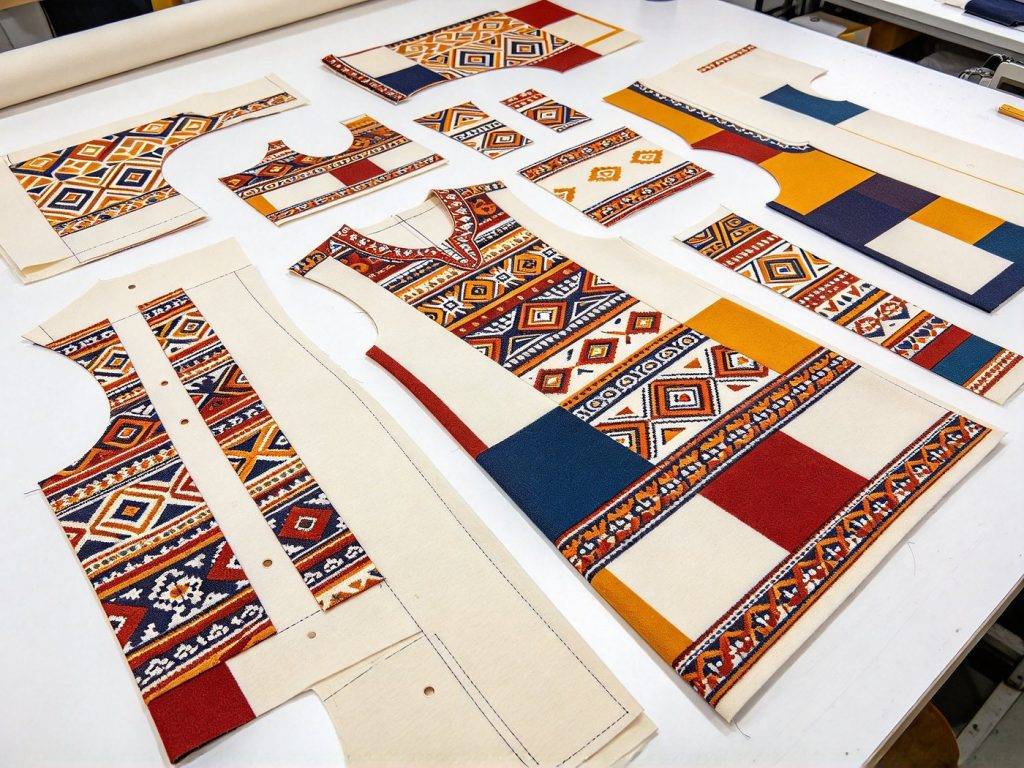
二、大件优先、小件填空 把卡位、挂耳、标片这类小件排进大件之间的余料区,这是最直接的省料方式。
三、来料先验,标出疵点 把伤残、断头、色差位置提前标注,排版时自动避让,避免”切完才发现有疵点”。
四、多订单合并排版 同材质不同款式的订单合并排,边料互相补,利用率通常能明显提升。
五、建立排版模板库 成熟款式归档,返单直接调用,避免每次重新排造成利用率波动。
六、把边料做成小件 长期积累的边料按规格分类,用于小规格产品或补片。
怎么让车间愿意配合
- 把利用率做成班组指标,和产量一起考核
- 每天公布一次数据,让改善看得见
- 把优秀排版方案打印出来当模板
常见误区
- 只追切割速度,不看排版:速度快不等于成本低
- 排版全靠老师傅个人习惯:人一走,利用率就掉
- 不做数据记录:无法证明改善有效
小结
省料的关键动作是三个:分组排版、小件填空、模板复用。这三件事不需要换设备就能做,见效也最快。
东莞市顶峰智能装备有限公司支持用客户实际材料免费打样,并提供参数、节拍与耗材清单的书面说明。咨询电话 15099787762。