背景:材料成本高,排版粗放
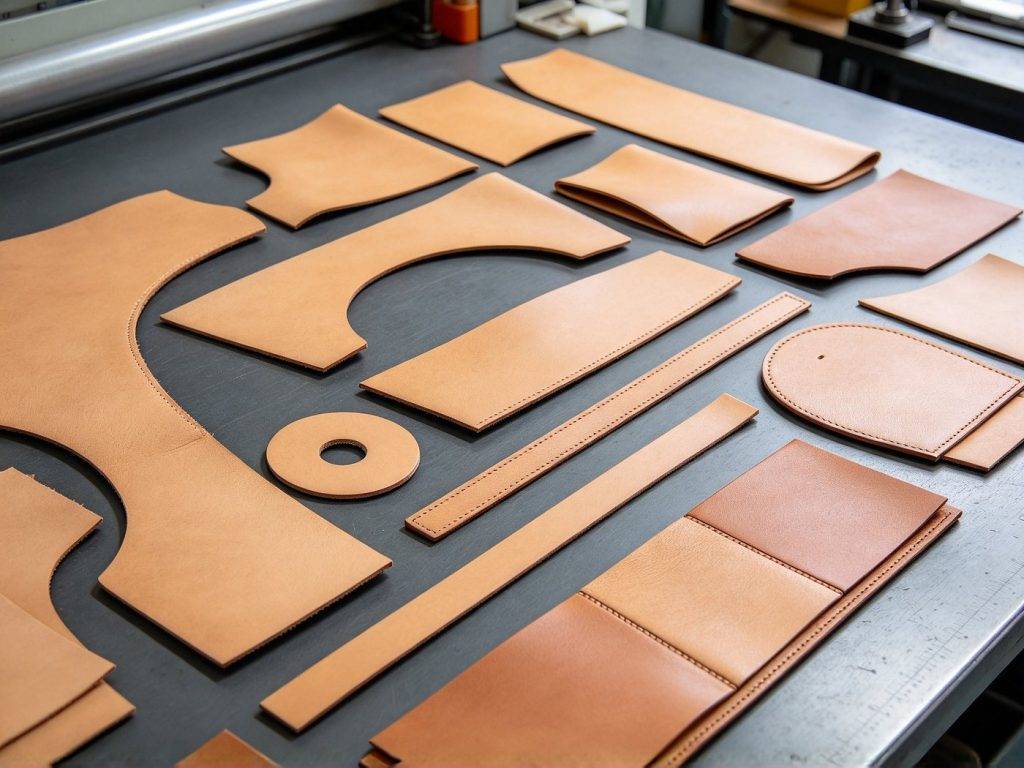
这家工厂做箱包与手袋代工,主力材质是 PU 与超纤,也做部分真皮订单。原有裁片方式以冲床加刀模为主,皮料排版基本靠老师傅经验:把裁片样板摊在皮料上人工挪位置。
问题集中在三点:
- 利用率不可控:同一款包,不同师傅排出来的用料差得比较明显,但没人量化过差多少
- 换款慢:刀模制作与等待时间长,打样周期被拉长
- 纹理方向混乱:真皮各部位延伸率不同,混排导致同批成品的观感不一致
评估:把利用率变成数字
改造评估只做了一件事——把每张皮出多少片变成可统计的指标。
具体做法:选取 3 个常做的款式,用同一批皮料,分别让两位师傅按原方式排版裁切,记录每张皮的实际出片数与余料面积。有了基准数据,后续任何新方案的收益都能对比出来。
方案:数字化排版 + 激光切割
评估后确定的配置方向:
| 需求 | 配置方向 |
|---|---|
| 皮料裁片批量加工 | 激光切割机(功率按皮料厚度匹配) |
| 大幅面、整张皮加工 | 大幅面平台,支持按纹理分组排版 |
| 多层泡棉、复合料 | 震动刀切割机(机械刀头) |
| 皮面雕花、压痕 | 激光雕刻 + 视觉定位 |
关键不在设备功率,而在软件排版能力:
- 能否按纹理方向分组,同一方向裁片排在一起
- 能否设置避让区(避开皮料的伤残部位)
- 能否把小件塞进大件之间的余料区
- 能否把成熟排版方案保存成模板复用
落地步骤
- 把 3 个基准款式的真实出片数、余料情况录入台账
- 用新排版方案重新跑同批皮料,对比出片数与边缘质量
- 建立按方向分组的排版规则,写进作业指导书
- 培训操作员掌握模板调用,减少换款调试时间
- 每月复盘一次利用率与不良类型
管理要点
- 利用率按月统计:只有持续统计,才能发现退化
- 小件长期填空:卡位、挂耳这类小件固定用余料生产
- 伤残区域标注:来料检验时先标记伤残,排版时直接避让,比切开后再挑片省事
- 参数与排版一起归档:换单时能一键复现上次的成熟方案
给同类工厂的建议
- 先量化现状(每张皮出多少片),再谈优化
- 选设备时把排版功能放到与切割速度同等重要的位置验证
- 真皮订单一定要验证纹理方向分组能力
- 多层泡棉、复合料部分考虑机械刀方案,不要硬用激光
想看看自己厂的皮料能提到什么利用率,可以把常用皮料寄到东莞市顶峰智能装备有限公司,我们免费试切并给出排版演示。咨询电话 15099787762。