背景:换款频繁,刀模成本压不住
这家工厂做女装成衣代工,客户以电商和快时尚品牌为主,订单特点是款式多、单款数量少、交期紧。原有裁片工序主要靠冲床配刀模:一款一刀模,一副刀模从开模到上机通常需要几天,单款数量少的时候,刀模成本摊到单件上就非常明显。
车间反馈的几个具体问题:
- 换款时刀模等待时间长,打样周期被拉长
- 小批量订单的刀模费用无法摊销,报价没有竞争力
- 弧线裁片、镂空花型用冲床做不干净,需要人工修边
- 人工铺布、对位的一致性差,返工主要出在裁片尺寸上
评估:先算清三笔账
改造之前,工厂做了三轮评估,结论值得同类企业参考:
第一笔是刀模与打样成本。把过去一年的刀模费用与打样工时汇总,折算成每款平均成本,再对比数字化排版后的打样成本。
第二笔是人工与返工。统计裁片工序的实际人数、日产量、返工率。改造的目标不是少几个人,而是同样的人数产出更多、返工更少。
第三笔是材料利用率。把排版利用率做成量化指标。面料成本占比高,利用率提升对利润的贡献往往超过人工节省。
方案:激光裁床 + 自动送料
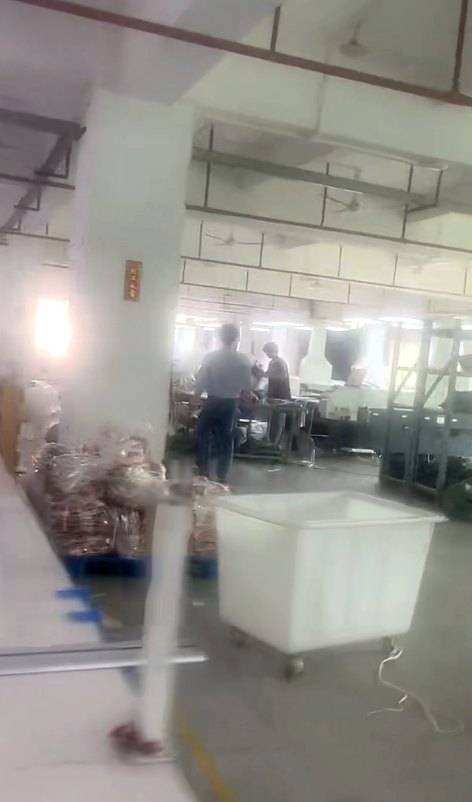
结合订单结构,最终确定的配置方向是:
| 需求 | 配置方向 |
|---|---|
| 常规裁片批量加工 | 自动送料激光切割机(含吸附台面) |
| 印花/格纹定位裁片 | 视觉识别 + 激光切割(按单量分批上) |
| 成卷面料连续下料 | 自动送料 + 自动收料 |
| 来料检验 | 验布环节前置,提前标记疵点 |
这里有个关键取舍:不追求一次把产线全部自动化,而是先上核心的裁切环节,跑顺之后再补自动收料与视觉定位,避免一次性投入过大、调试周期过长。
实施:分三步走
- 打样验证:用工厂常用的 5~6 种面料(含印花料、弹力料)做多轮试切,确认边缘效果、精度和异味在可接受范围。
- 小批量试产:先接 2~3 个真实订单,对比原工序与新工序的工时、良率、交期。
- 切换与培训:培训 2 名种子操作员,建立参数模板库,把成熟款式的排版与参数固化成文件。
改造后的管理要点
- 参数模板化:按面料类型与克重建档,换单时直接调用,减少调试时间
- 排版规范化:按纹理方向分组排版,小件填空,利用率按月复盘
- 点检制度化:按日/周/月三级点检表执行,重点盯镜片清洁与气路
- 数据留痕:记录每批的参数、出片数、返工率,为后续扩产提供依据
给同类工厂的建议
- 改造前先用自己的材料打样,不要只看设备演示
- 优先解决最贵的环节(通常是刀模成本与返工),而不是追求全面自动化
- 把验收标准写成可测指标(精度、边缘效果、连续运行时长)
- 留出产能余量,订单旺季时设备不会成为瓶颈
如果你的工厂也在评估裁片工序改造,可以先把最常做的几种面料寄到东莞市顶峰智能装备有限公司,我们免费试切并给出配置建议与节拍测算。咨询电话 15099787762。