很多人问”一天能切多少米”,其实这个问法有个陷阱:切割速度是按轮廓长度算的,不是按米数算的。同样切 100 米,切直线和切满碎花,耗时可能差好几倍。
先理解产能由什么决定
产能(米/天)≈ 有效工作时间 ÷ 单位长度耗时,而单位长度耗时取决于:

- 图形复杂度:弧线、拐角、小孔密集的图形需要频繁减速,实际平均速度远低于标称最高速度
- 材料厚度与层数:单层薄料和多层厚料的差异很大
- 台面幅面与排版:排版利用率高、少换料,产出就高
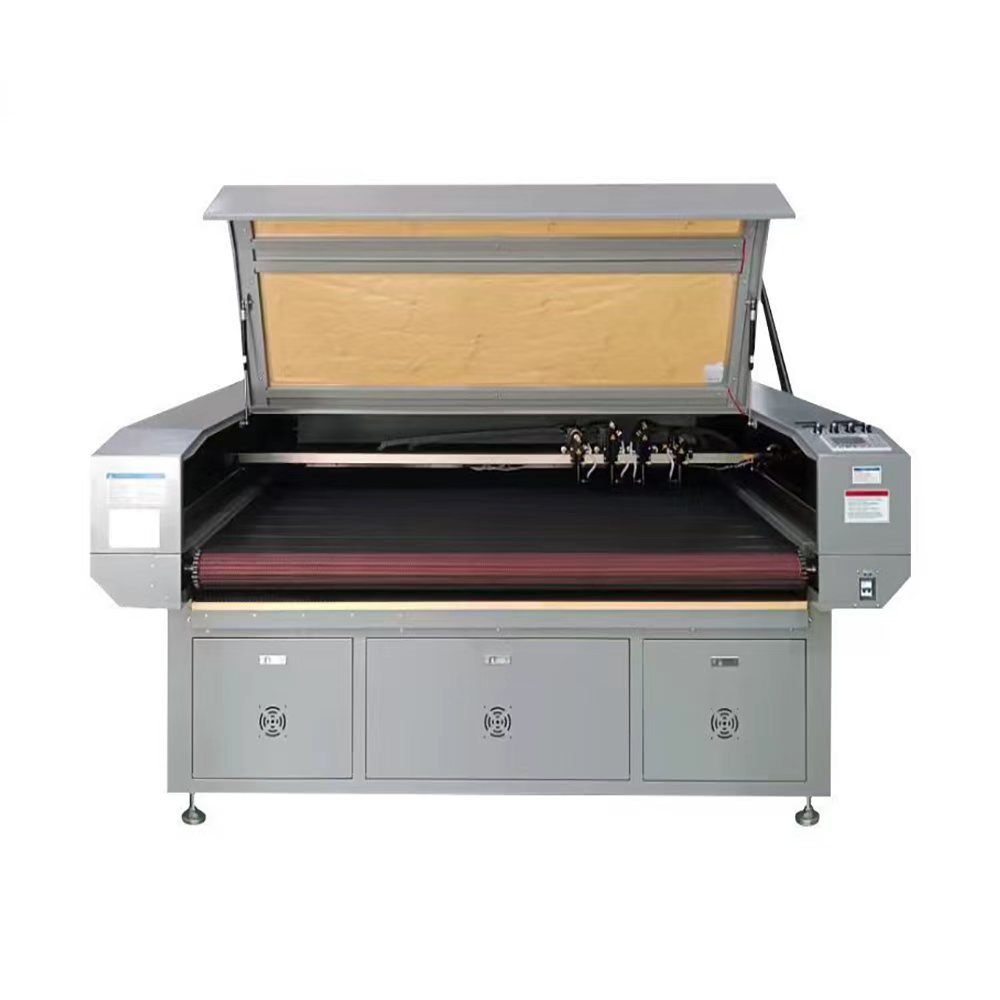
- 送料方式:人工铺布与自动送料,在连续生产时的差距会明显放大
一个可直接套用的测算方法
第一步,用自己的材料和一个典型图形,测三件事:
- 切一个排版单元(比如一幅布上的全部裁片)实际耗时
- 这个单元包含多少米轮廓长度、多少件裁片
- 上下料、换料需要多久
第二步,套公式:
日产能 =(日有效工时 × 60 − 换料与调参时间)÷ 单元耗时 × 单元产量
举例说明算法(数字仅为演示):一个排版单元耗 6 分钟、含 40 件裁片、换料 4 分钟,一天有效工时按 8 小时算、扣除 1 小时调参与休息,则日产能约为 (7×60) ÷ 10 × 40 ≈ 1680 件。把单元轮廓米数代进去,就能换算成”米/天”。
三个容易踩的坑
- 用设备空跑速度做对比:空跑速度不能反映实际产能,必须用含换料时间的真实节拍
- 忽略排版效率:同样的图形,排版方式不同,单位时间产出差 20% 以上很常见
- 按理想状态估交期:实际生产总会有异常停机,建议按测算结果的 80% 排产
怎么问厂家才有效
把这三样给供应商:最典型的图形文件、实际材料、日产量目标。让对方按真实材料给出”含换料的节拍测算”,而不是只报一个最高速度。
东莞市顶峰智能装备有限公司支持用客户实际材料免费打样,可按你的产能与场地给出配置建议。咨询电话 15099787762。