适用行业:床品四件套、窗帘、抱枕、毛巾浴巾、地毯、桌布、遮阳帘、软包面料等家纺产品。
家纺订单的特点是幅面宽、克重跨度大、常常带印花或格纹。一幅窗帘的面料动辄 2.8 米宽,四件套的裁片尺寸也远大于服装;同一批订单里,被套可能用 60 支长绒棉,枕套用磨毛布,桌布用涂层布,材料特性完全不同。这决定了家纺的切割方案不能只考虑”切得快”。
家纺加工的主要难点
- 大尺寸裁片的方正度:长边几米的裁片,只要送料或张力稍有问题,对角线就会出偏差,成品会出现”窗帘下摆不齐”。
- 卷边与毛边:化纤类面料受热容易卷边,激光参数不合适会影响后续缝制手感。
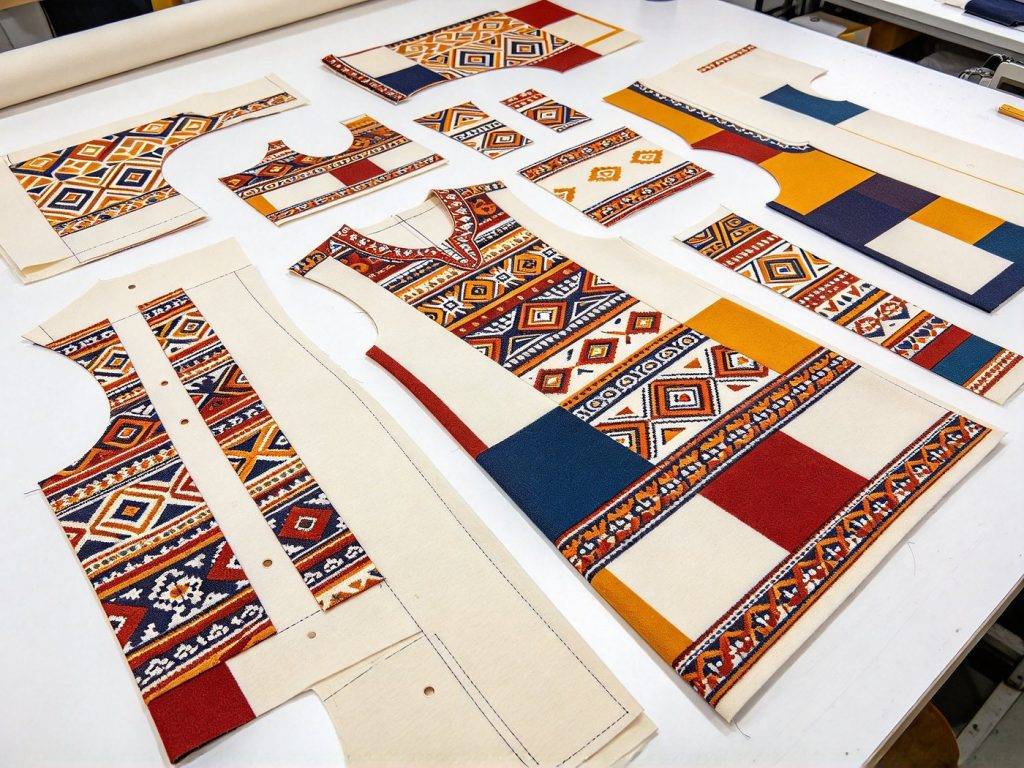
- 印花与格纹对位:带定位花的家纺产品,裁片必须和花型对齐,人工对位效率低且不稳定。
- 克重跨度大:从轻薄纱料到厚毛巾,同一台设备需要能覆盖全系列。
- 批量一致性:同一款返单时,尺寸和花位要和上一批一致。
设备配置思路
| 加工需求 | 建议配置方向 | 重点验证项 |
|---|---|---|
| 卷材连续裁片 | 自动送料激光切割机 | 张力稳定、连续运行时长 |
| 印花/格纹定位裁片 | 视觉识别 + 激光切割 | 花位套准、重复定位精度 |
| 大幅面固定裁片 | 大幅面激光平台 + 分区吸附 | 方正度、边缘整齐度 |
| 毛巾、厚织物 | 功率适配 + 辅助吹气 | 边缘是否发硬、封边效果 |
| 来料检验与收卷 | 验布机、卷布机配套 | 疵点标记、卷布整齐度 |
家纺行业特别建议把验布环节前置:把来料的疵点、断头提前标记出来,切割时直接避开,比切开之后再挑片省事得多。这也是很多家纺厂改造产线时最先见效的一步。
让方正度可控的四个做法
- 卷材加工优先用自动送料,减少人工铺布的位移误差。
- 裁片间距留足,避免热影响叠加导致边缘变形。
- 长边裁片增加分区吸附,防止中间起拱。
- 每批首件做对角线测量并记录,作为批量基准。
推荐生产流程
验布(标记疵点)→ 排版(避开疵点与花型)→ 送料 → 试切首件 → 批量切割 → 分片编号 → 缝制/包边。
验收要点
- 用克重最大和最小的两种面料各打一次样,看极端情况下的表现
- 测三组对角线,确认方正度是否稳定
- 印花料要验证花位套准,换一次花型测识别时间
- 连续跑 1 小时,统计实际出片数(不是设备空跑速度)
- 确认收料整齐度,这直接影响后道缝制效率
选型前建议准备的材料
各克重的实际面料(含轻薄纱料与厚毛巾)、最大幅面尺寸、印花料样、日均出片目标、车间场地与电源条件。
家纺面料差异大,建议用你自己的材料先验证。寄样到 东莞市顶峰智能装备有限公司,我们免费打样并给出对应机型的配置建议。咨询电话 15099787762。