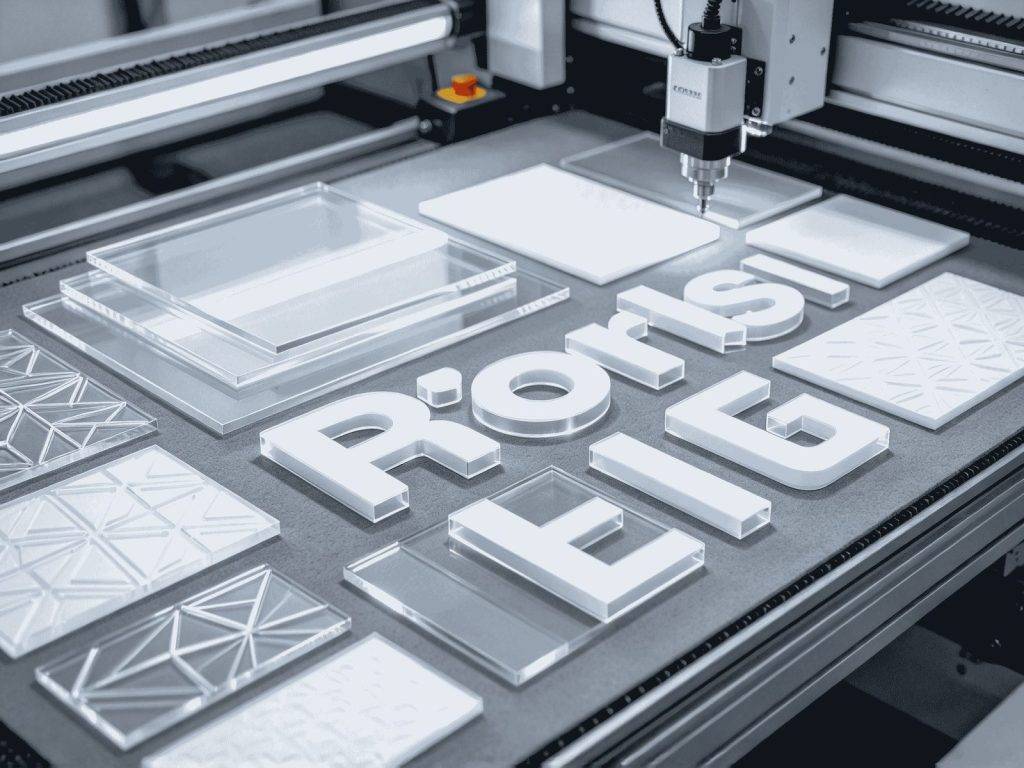
适用行业:亚克力展示架、标牌标识、工艺礼品、灯箱配件、奖牌、模型制作、装修装饰件。
亚克力的加工评价标准很直观:边缘要透亮、不能发黄起泡、尺寸要准。这和切布料完全是两种打法。
主要加工难点
- 厚板切不透:亚克力越厚,越依赖功率与吹气;切不透会出现断面粗糙、发白。
- 边缘起泡发黄:本质是局部过热,常见于速度过慢、功率过大或吹气不足。
- 切割后发粘:熔融物没有及时吹走,会附着在切口。
- 雕刻发白不均:雕刻功率与速度不匹配会出现深浅不一。
- 应力开裂:浇铸板与挤压板特性不同,浇铸板更适合激光加工。
参数要点
| 项目 | 建议方向 |
|---|---|
| 功率 | 按厚度选,宁可略高也不要低速硬切 |
| 速度 | 适中偏快,避免长时间积热 |
| 辅助气体 | 气压要足,把熔融物吹走是关键 |
| 焦点 | 按板材厚度调整,通常略低于表面 |
| 保护膜 | 切割前保留保护膜,减少划伤与黄边 |
切割还是雕刻?
- 切割:按轮廓切透,关键在气压与速度配合
- 雕刻:只去除表层,功率低、速度快,注意深浅一致
- 切+刻一次成型:同一程序里分组设置参数,减少二次装夹带来的偏差
推荐流程
图纸确认 → 排版(兼顾利用率与应力方向)→ 试切首件 → 批量切割 → 抛光/去膜 → 检验包装。
验收要点
- 断面是否透亮、无气泡、无发黄
- 尺寸公差是否达标(尤其装配件)
- 雕刻深度是否均匀一致
- 连续切割 30 分钟以上,观察是否有过热变形
- 大面积件要检查是否有轻微翘曲
选型前建议准备
常用厚度的亚克力板(区分浇铸/挤压)、最复杂的图形、日均产量、场地与电源条件。
想先看效果,可以把需要加工的材料寄到东莞市顶峰智能装备有限公司,我们按你的实际材料免费打样,确认切口与节拍后再谈配置。咨询电话 15099787762。