先说清楚:厚度不是唯一变量
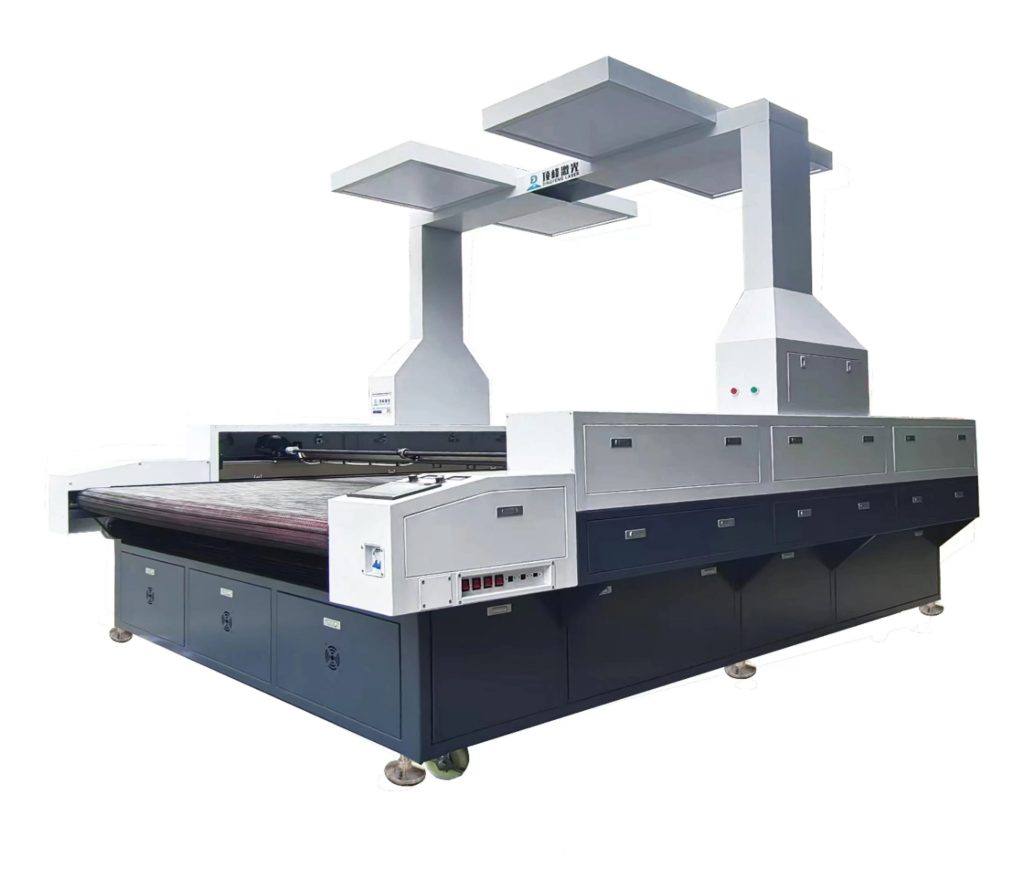
同样 150W,切薄棉布和切复合泡棉的表现完全不同。真正决定”能不能切透”的是:材料成分与密度、层数、图形复杂度、辅助气体。所以下面的参考值只能作为方向,最终必须打样确认。
常见材料的参考区间
| 材料 | 单层参考厚度 | 说明 |
|---|---|---|
| 棉布、针织布 | 常规 150W 可切多层 | 主要看层数与幅面 |
| 蕾丝、网布 | 薄、镂空多 | 重点在精度与不变形 |
| 皮革、PU、超纤 | 1~3mm | 厚皮需提高功率并控制焦边 |
| 亚克力 | 3~15mm | 越厚越依赖功率与吹气 |
| 木板、密度板 | 3~10mm | 边缘会有碳化 |
| 毛毡、无纺布 | 3~12mm | 注意熔边与掉屑 |
| 复合泡棉 | 20~50mm | 建议用震动刀等机械刀 |
| PVC 及含氯材料 | 不建议激光切割 | 释放腐蚀性气体,需换工艺 |
功率与厚度的关系
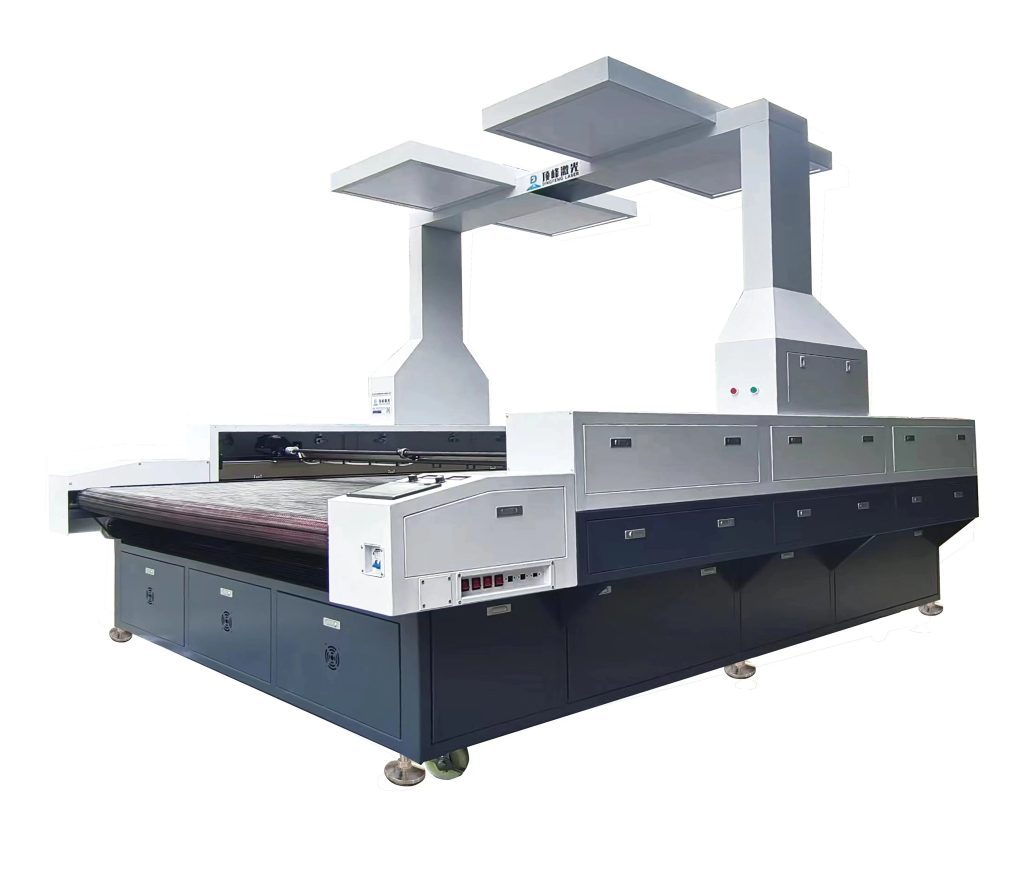
功率越高,可切厚度越大,但不是线性关系:功率翻倍,能切的厚度通常只增加 30%~60%,而且边缘热影响会明显加重。所以”切更厚”往往应该换方案,而不是一味加功率。
超过激光能力时怎么办
- 厚泡棉、多层复合料 → 震动刀切割机(机械刀头),切口无热影响
- 超厚板材 → CNC 铣削或雕刻机
- 含氯材料(PVC) → 数控裁切或铣削,禁止激光
- 既要精细轮廓又要厚层 → 激光 + 机械刀组合产线
打样时怎么验证
- 用你最厚的那一款材料打样,而不是用薄料演示
- 检查是否切透(下方不能有残留牵连)
- 检查边缘颜色、硬度、气味是否可接受
- 连续跑 30 分钟,看是否有累积偏差或过热保护
结论
问”能切多厚”时,最好把问题换成”这种材料、这个层数、这个图形,能不能切透且边缘可接受“。后者才是可以验收的答案。
东莞市顶峰智能装备有限公司支持用客户实际材料免费打样,并按产能与场地给出配置建议。咨询电话 15099787762。