背景:良率卡在”装不上”
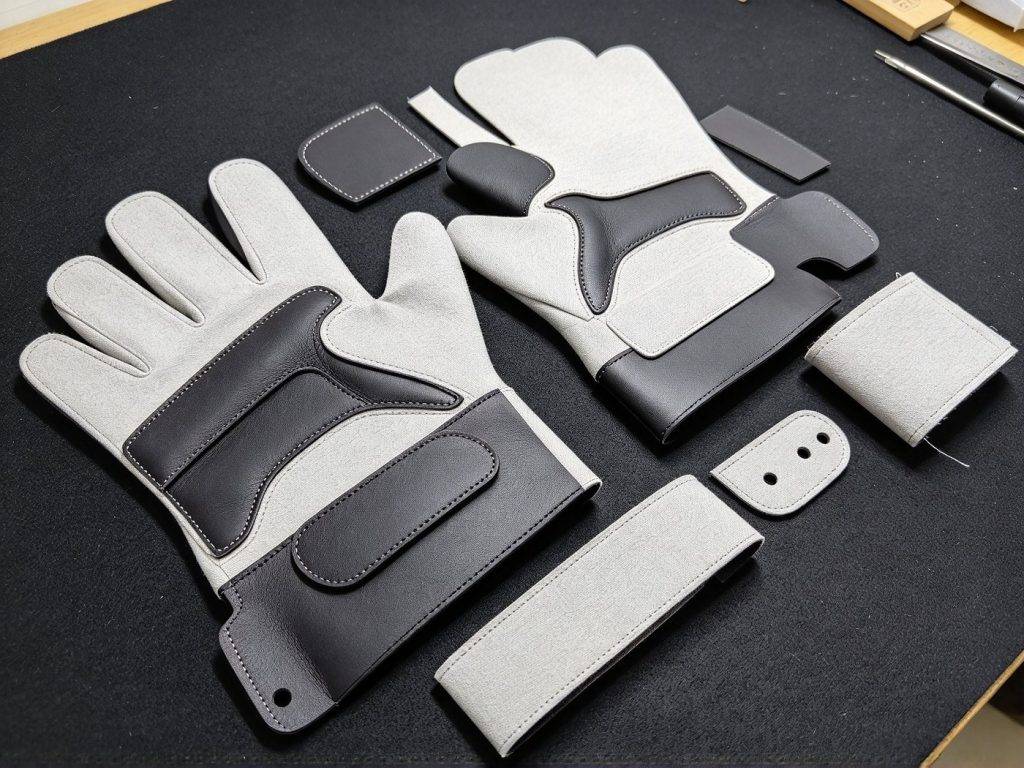
这家工厂做劳保与运动手套,一副手套由多片组成,批量大、交期紧。车间反映的问题很具体:裁片尺寸有偏差就装不上,只能整副报废,而且不良主要集中在多层裁切的底层。
先定位问题
工厂做了一个简单的验证:同一版裁片切 10 副,逐副实际缝合,记录装不上的位置与偏差量。结论是:
- 偏差主要出现在底层裁片(层间错位)
- 图纸本身没问题,问题是固定方式与层间滑动
- 弹性面料的回弹未做补偿,也带来尺寸偏差
改善措施
一、固定方式 改用负压吸附 + 分区真孔,把铺料区划分成多个真空分区,边角区域也能压牢。
二、铺料规范
- 每层铺好后轻压排气,避免夹入空气
- 层数按材料厚度控制,不盲目加层
- 铺料区做定位挡边,减少人工摆放偏差
三、参数与补偿
- 弹性面料按实测回缩率做轮廓补偿
- 参数按材质建模板,换料直接调用
四、首件必缝 每批先切一副实际缝合,确认可行再批量。
结果与经验
改善后,因尺寸偏差导致的整副报废明显减少,缝制环节的效率也提升(因为不用反复修片)。工厂总结的经验是:
- 先定位偏差出在哪一层,再谈设备
- 吸附与铺料规范的作用,往往大于参数调整
- 弹性材料的补偿值必须实测,不能套用别人的数据
给同类工厂的建议
- 多层裁切把”层间错位量”作为日常抽检项
- 同一副手套的裁片按副编号,减少混片
- 打样阶段务必做缝制验证,而不是只看裁片外形
如果你的订单也在为一致性或批量效率发愁,可以把最常做的面料寄到东莞市顶峰智能装备有限公司,我们免费试切并给出配置建议。咨询电话 15099787762。