背景:大裁片的两个老问题
这家工厂做床品与窗帘代工,幅面大、克重跨度大。车间的两个老问题是:
- 疵点后置发现:布料上有断头、色差、织疵,切完才发现,只能整片报废
- 方正度不稳定:长边几米的裁片,人工铺布稍有不齐,对角线就出偏差
思路:先解决”看得见”的问题
改造没有先买设备,而是先把验布环节前置:让来料在上裁床之前就被检验并标记疵点位置。
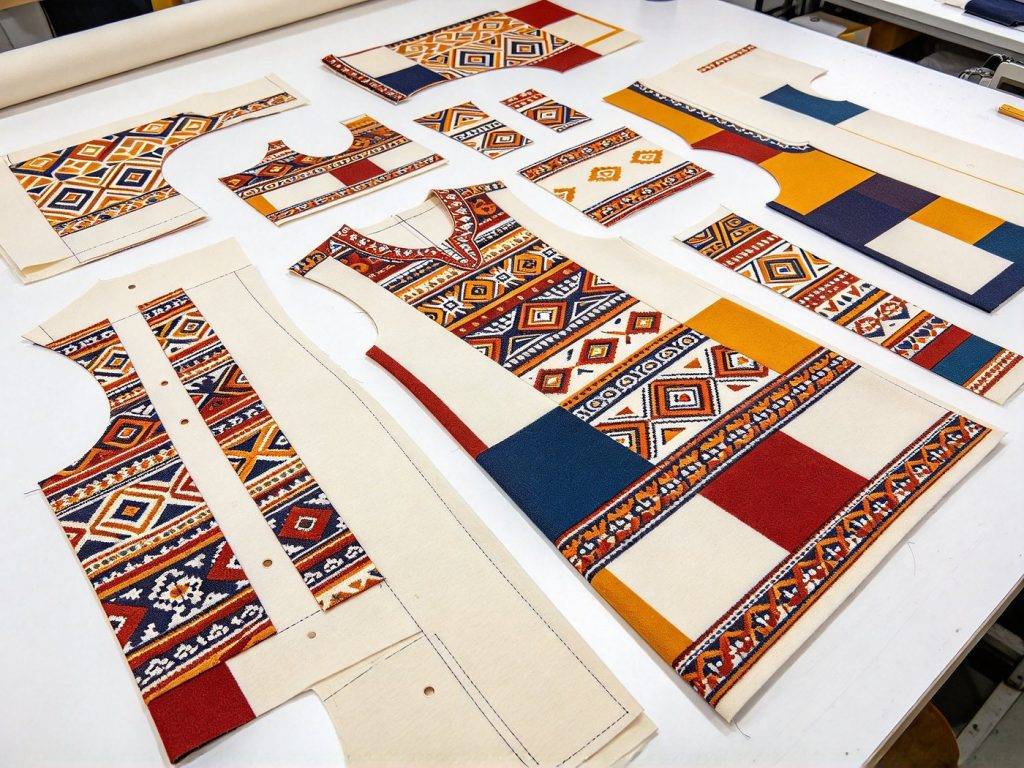
这样做的直接好处:
- 排版时可以直接避开标记区,减少整片报废
- 来料问题的责任划分更清楚(供应商 vs 车间)
- 裁片质量不再受”看不见的疵点”影响
方案:验布 + 卷布 + 自动送料
| 环节 | 配置方向 |
|---|---|
| 来料检验 | 验布机(透光、自动对边、自动停机) |
| 卷布与转运 | 卷布机,保证卷绕整齐 |
| 裁切上料 | 自动送料激光切割机 |
| 收料 | 自动收料,减少人工整理 |
实施步骤
- 先上验布机,把疵点标记流程跑顺
- 再上自动送料,减少人工铺布造成的位移
- 建立”首件对角线测量”制度,每批记录
- 把常用款式排版与参数归档,减少换款调试
验收与衡量指标
- 裁片对角线偏差(按批抽检)
- 因疵点导致的报废面积变化
- 每班人工工时变化
- 单位时间的有效出片数
给同类工厂的建议
- 家纺改造建议先验布、后自动化,顺序反过来效果会打折
- 大裁片一定要把方正度做成可测指标,而不是靠目测
- 克重跨度大的工厂,要按极端克重各验证一次
- 收料整齐度直接影响缝制效率,验收时别只看切割
如果你的订单也在为一致性或批量效率发愁,可以把最常做的面料寄到东莞市顶峰智能装备有限公司,我们免费试切并给出配置建议。咨询电话 15099787762。