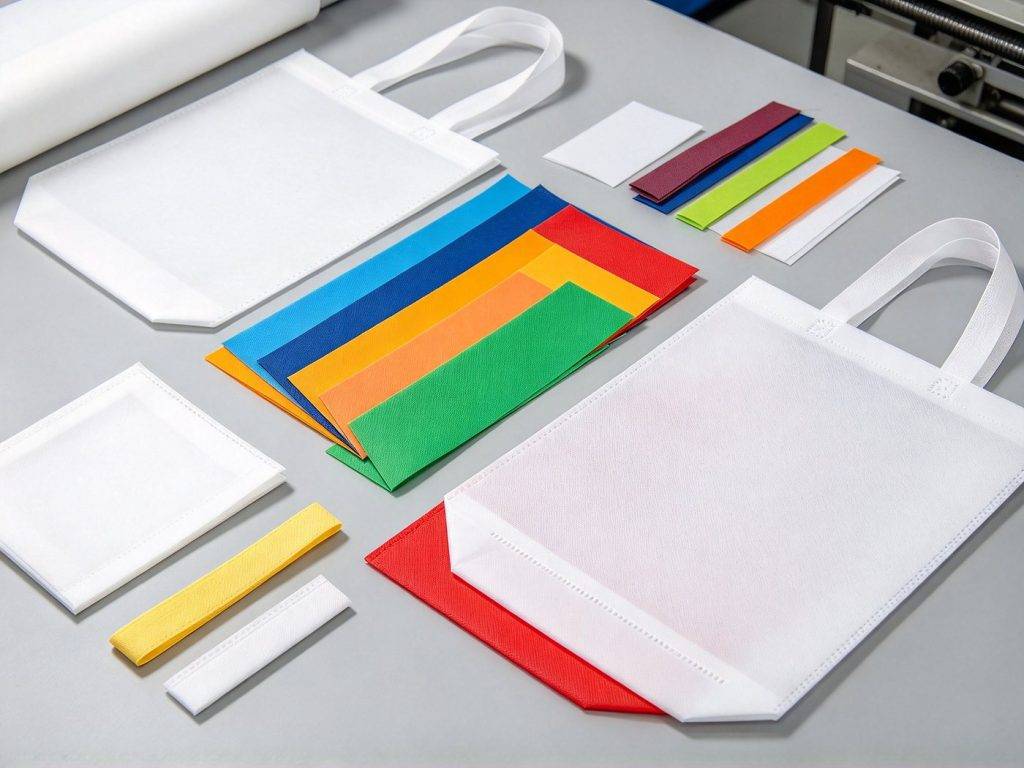
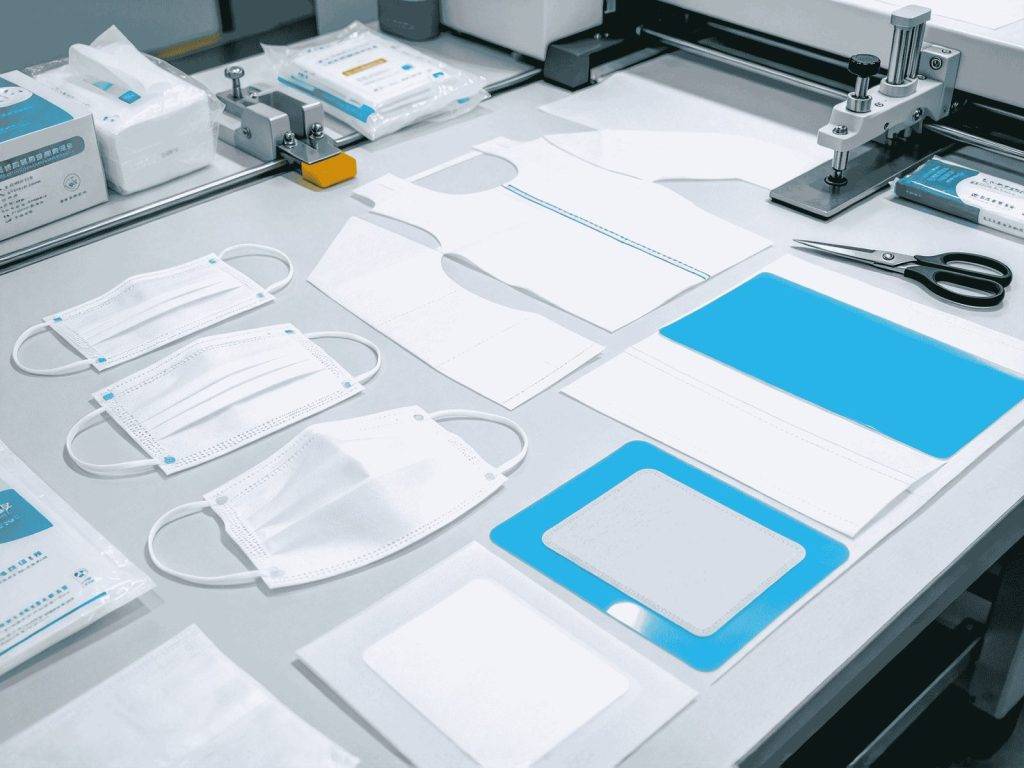
适用行业:滤袋、除尘布袋、空气滤材、熔喷布、水刺无纺布、纺粘无纺布、口罩与防护用品用布、包装无纺布袋、农业与园林用无纺布。
无纺布是”看起来简单、切起来讲究”的材料。它的纤维是随机排列并靠自身或粘合剂结合的,切割时一旦热输入过大,边缘就会熔融成硬边;热输入不足又容易起毛、掉屑。而滤材、卫生材料这两类应用,对边缘洁净度的要求都很高。
主要加工难点
- 边缘熔边与掉屑:无纺布切边熔融会变硬、变脆,后续折叠或缝制容易开裂;掉屑则直接影响滤材与卫生材料的洁净度。
- 卷材连续加工:滤袋、无纺布袋都是卷材连续下料,张力不稳就会跑偏、尺寸漂移。
- 厚薄差异:同样的无纺布,克重从 15g 到 200g 差别很大,参数不能一套通用。
- 多层裁切:口罩、卫生材料的批量生产常需多层裁切,层间位移必须控制。
- 粉尘与静电:超细纤维与熔喷布切割粉尘细、易悬浮,需要有效吸尘。
设备配置思路
| 加工需求 | 建议配置方向 | 重点验证项 |
|---|---|---|
| 卷材连续下料 | 自动送料激光切割机 | 张力稳定、尺寸漂移量 |
| 多层裁切 | 负压吸附 + 分区真空 | 层间错位、边缘一致性 |
| 高洁净要求滤材 | 激光(封边)或机械刀(无热影响) | 掉屑量、边缘硬度 |
| 大幅面滤袋 | 大幅面平台 + 自动收料 | 连续运行时长、收料整齐度 |
| 覆膜/复合无纺布 | 按复合层匹配功率 | 是否切透、膜层是否收缩 |
这里有个常见的选型分歧:激光切无纺布的优势是”热封边”,切口不散边、不脱丝;劣势是边缘会有一定熔融硬化。机械刀的优势是”无热影响、掉屑少”,劣势是切口可能起毛。滤材和卫生材料建议两种方式都打样对比,用掉屑量、边缘硬度和后续工序表现来定。
落地建议
- 按克重分组建档:把常用克重与对应参数存成模板,减少换单调试时间。
- 卷材张力优先:连续加工前先确认送料张力,比事后修尺寸便宜得多。
- 吸尘与排烟分开配置:滤材与卫生材料多配集尘;含胶成分的无纺布需兼顾排烟过滤。
- 边缘验收量化:把”掉屑量”和”边缘硬度”做成可测指标写进验收标准。
推荐生产流程
来料检验(克重、幅宽)→ 排版 → 送料 → 试切首件 → 批量裁切 → 收卷/叠放 → 后道缝制或焊接。
验收要点
- 用自己的无纺布和滤材打样,对比封边与掉屑
- 连续运行 1 小时,统计尺寸漂移与不良率
- 多层裁切检查层间错位
- 确认吸尘/排烟效果,评估车间空气质量
- 明确易损件(聚焦镜、刀片)更换周期与成本
选型前建议准备的材料
常用无纺布的克重与幅宽、复合结构样料、最大幅面、日均产量、洁净度或认证要求、场地与电源条件。
无纺布与滤材看似好切,实际上”封边质量”和”掉屑量”是两大关键。寄样到 东莞市顶峰智能装备有限公司,我们用激光和机械刀两种方式各打一次,给你可对比的样品。咨询电话 15099787762。